Reinraumtechnik für Apotheken
Präzise Reinraumlösungen für sichere Herstellungsprozesse und verlässliche Qualität.
Apotheken
Funktionierende Reinräume
für Apotheken
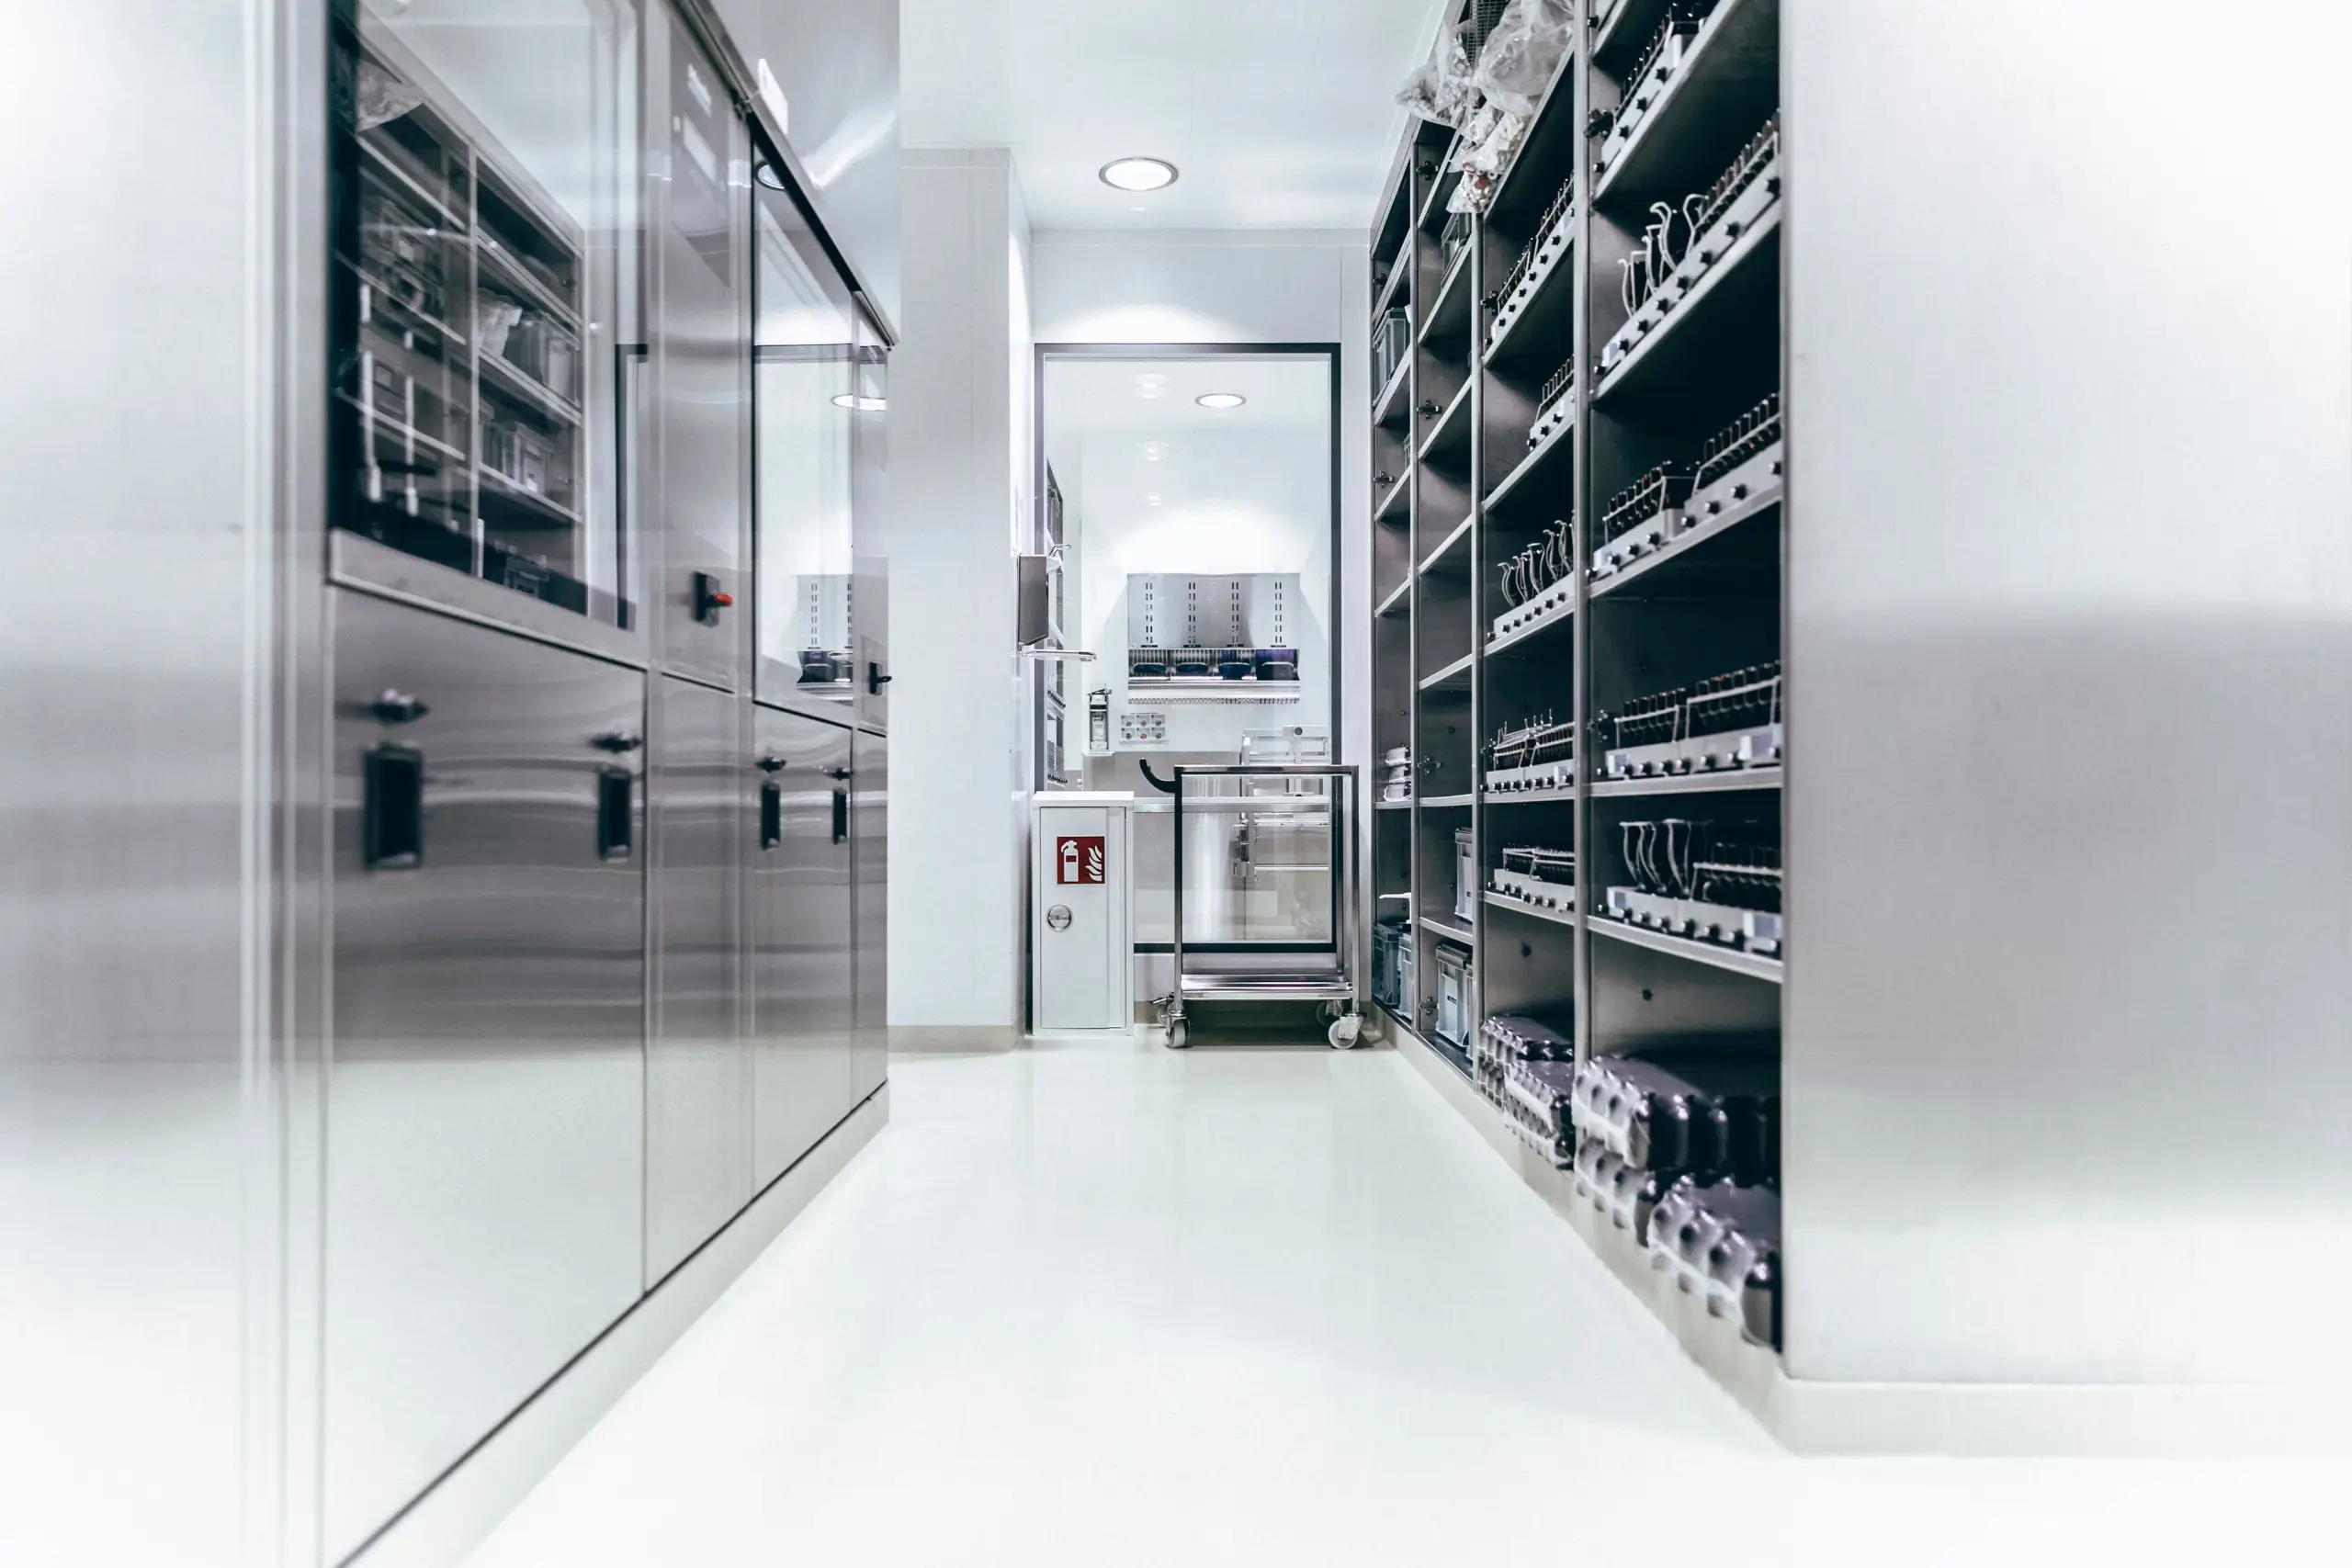
Bei der Arzneimittelherstellung in Apotheken sind kontrollierte Umgebungsbedingungen und sichere Arbeitsabläufe entscheidend. Besonders bei aseptischen Herstellungsprozessen und der Sterilherstellung in Apotheken müssen Reinheit, Luftführung, Druckverhältnisse sowie Personal- und Materialwege so aufeinander abgestimmt sein, dass Kontaminationsrisiken konsequent minimiert werden.
Becker Reinraumtechnik begleitet Reinraumprojekte von der Beratung und Planung über die Realisierung und Qualifizierung bis zu Ausstattung, Service und Requalifizierung. Dabei berücksichtigen wir nicht nur die geforderten Reinraumbedingungen, sondern auch Schleusen, Arbeitsplätze, Materialwege und die täglichen Abläufe des Apothekenbetriebs.
So entstehen Reinräume, die funktionieren: sicher bei der Herstellung von Arzneimitteln, praktikabel im Apothekenalltag und ausgelegt für eine dauerhaft zuverlässige Reinraumleistung.
Projekt anfragenBranchenanforderungen
Anforderungen an Reinräume
in Apotheken
Reinheitsbereiche &
Herstellungsprozesse
Die erforderlichen Reinraumbedingungen müssen zur jeweiligen Herstellung, zum Produkt und zum Kontaminationsrisiko passen – insbesondere bei sensiblen und aseptischen Prozessen sowie bei der Arzneimittelproduktion.
Luftführung &
Druckverhältnisse
Filtertechnik, Luftführung und definierte Druckverhältnisse schaffen kontrollierte Bedingungen für die Herstellung und unterstützen den Schutz von Produkt und Prozess.
Schleusen &
sichere Wege
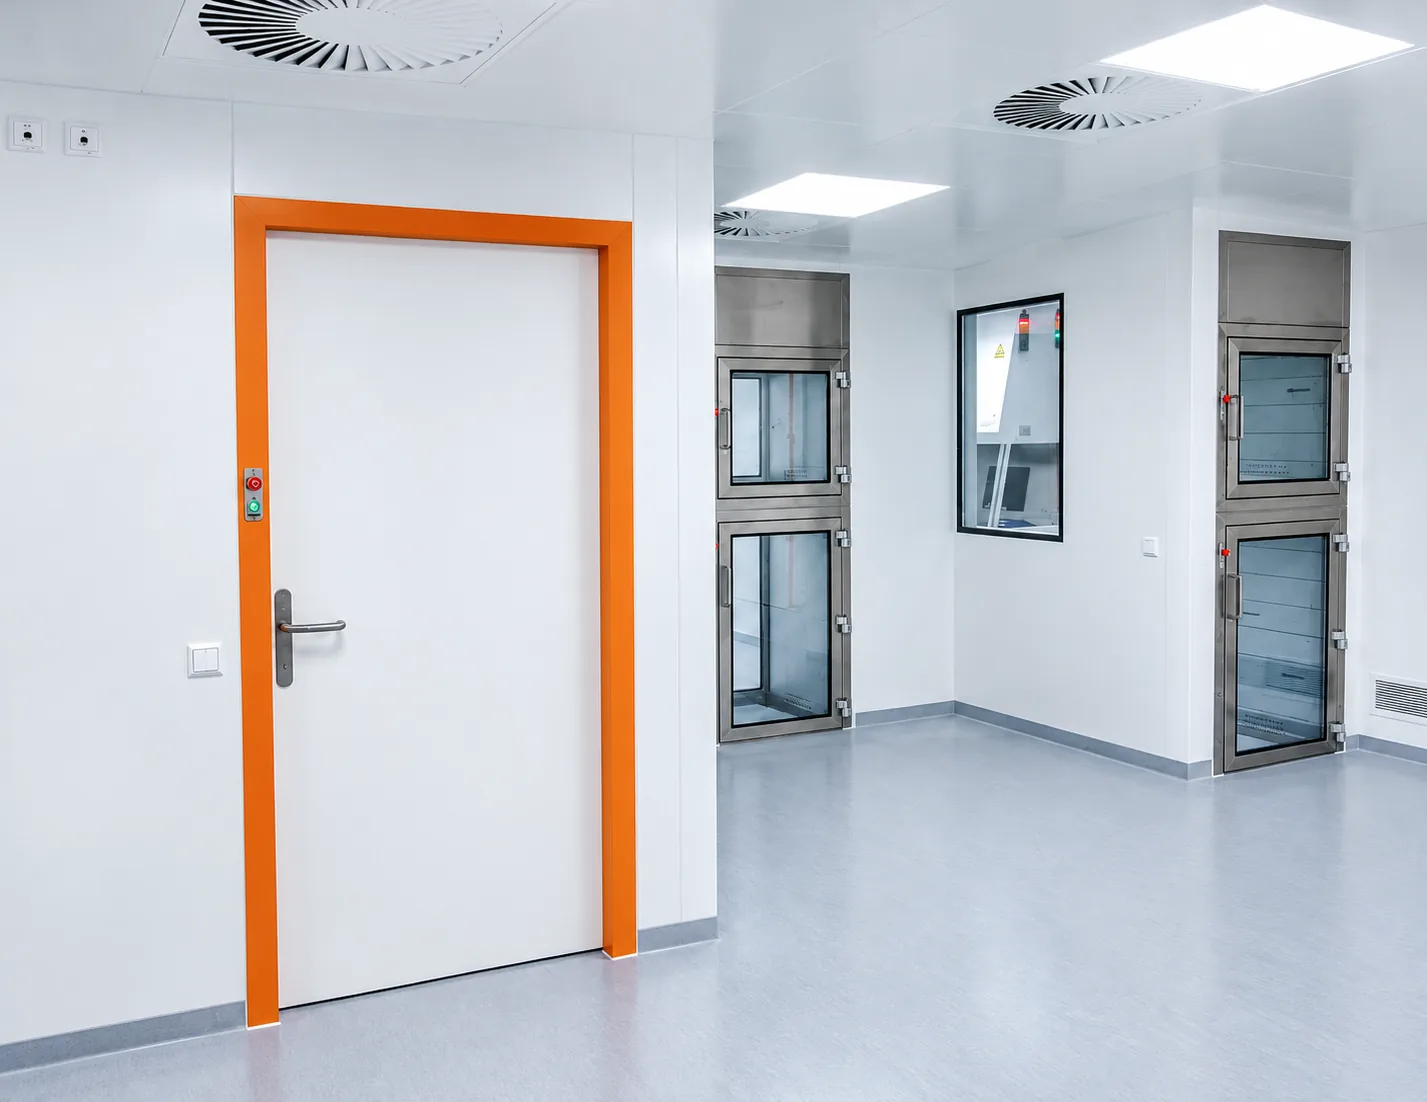
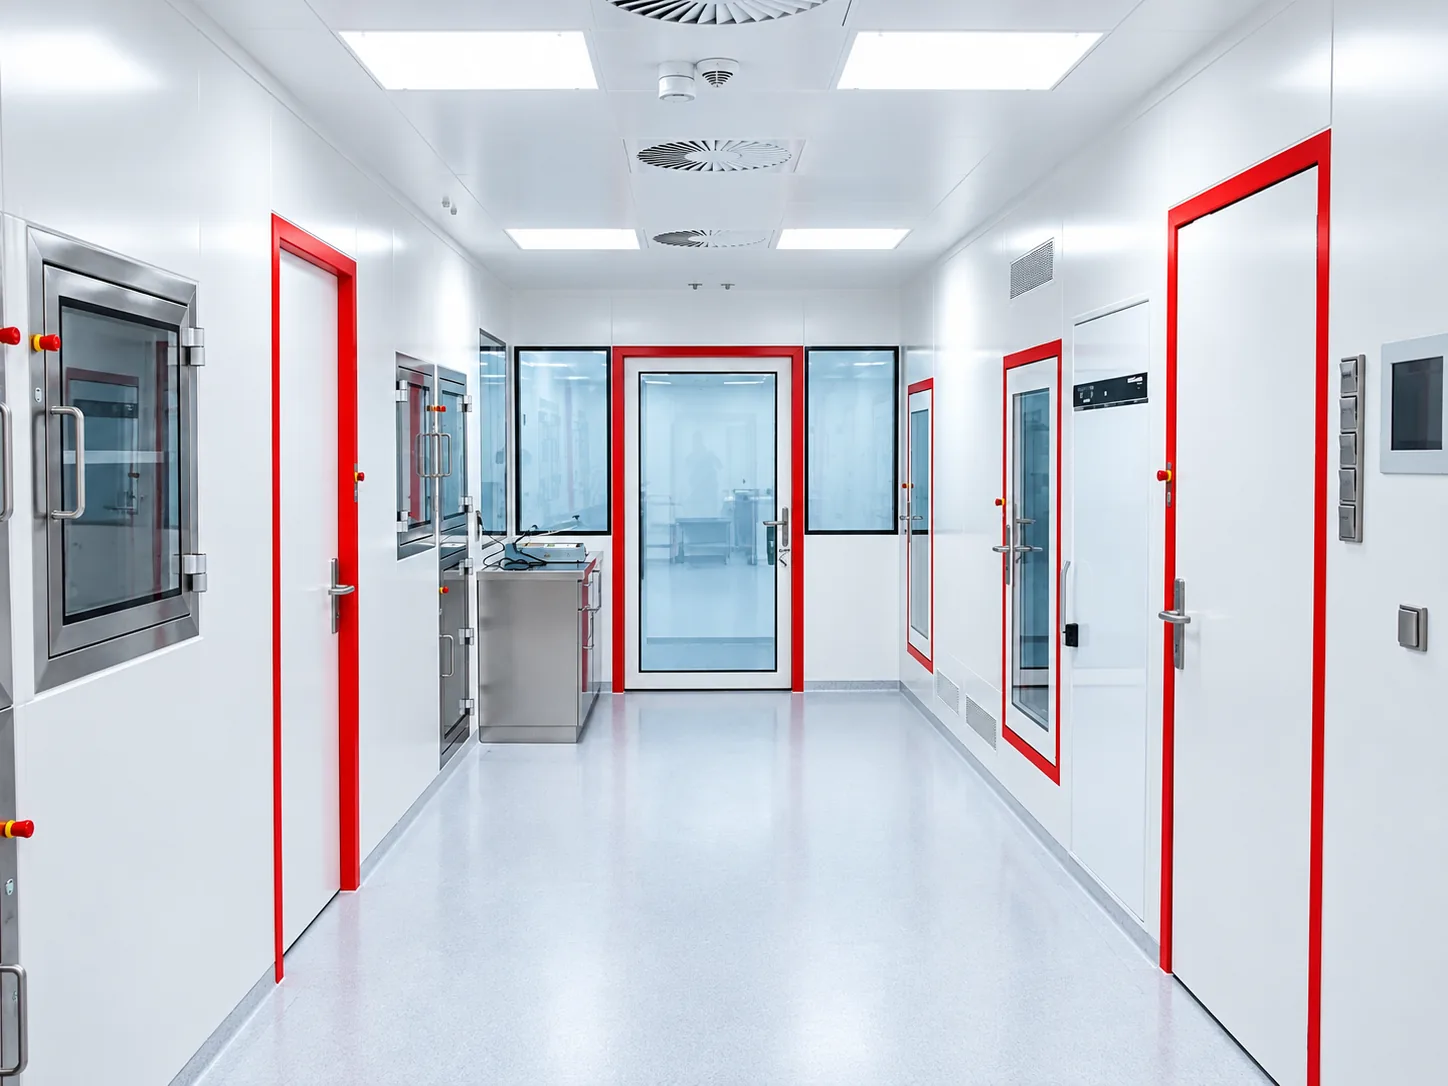
Personal-, Material- und Entsorgungswege müssen sinnvoll organisiert sein. Durchdachte Schleusen und Raumfolgen helfen, reine und weniger reine Bereiche sicher voneinander zu trennen und Kontaminationen zu vermeiden.
Arbeitsplätze &
Apothekenabläufe
Rezeptur-, Herstellungs- und Arbeitsbereiche müssen nicht nur reinraumtechnisch funktionieren, sondern auch zu den täglichen Abläufen des Apothekenpersonals passen. Kurze Wege und sinnvoll angeordnete Arbeitsplätze erleichtern sicheres und effizientes Arbeiten.
Dokumentation &
Nachvollziehbarkeit
Dokumentierte Raumparameter, Prüfungen und technische Unterlagen schaffen Transparenz über die Reinraumleistung und unterstützen einen nachvollziehbaren und kontrollierten Betrieb.
Qualifizierung &
Requalifizierung
Messungen und wiederkehrende Prüfungen weisen nach, dass die definierten Reinraumbedingungen erreicht und dauerhaft eingehalten werden. So bleibt der Reinraum auch bei der Herstellung im Rahmen der Defektur langfristig zuverlässig und kontrollierbar.
Referenzen
Reinraumlösungen für Apotheken
- Auftraggeber
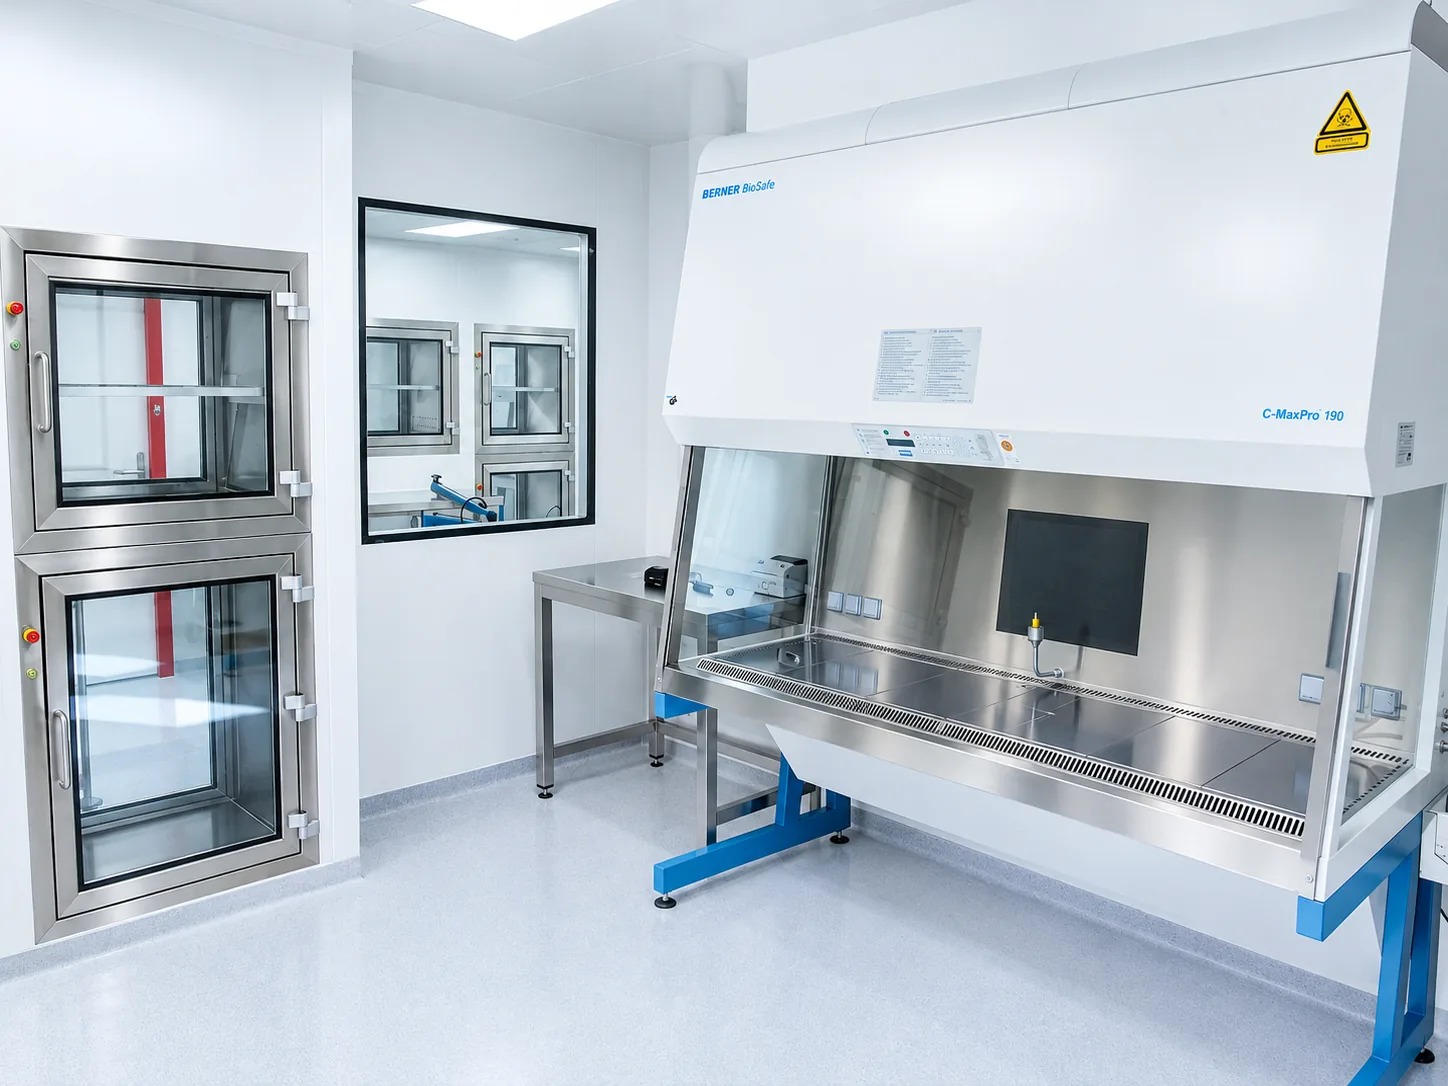
- Apotheke am Klinikum, Osnabrück
- Branche
- Apotheke
- Reinraumklasse
-
Herstellung Zytostatika
und Sterilprodukte GMP A in C - Technik
-
Reinraumhülle (Wand, Boden, Decke)
RLT- und Kältetechnik
Regelungstechnik
Schleusentechnik
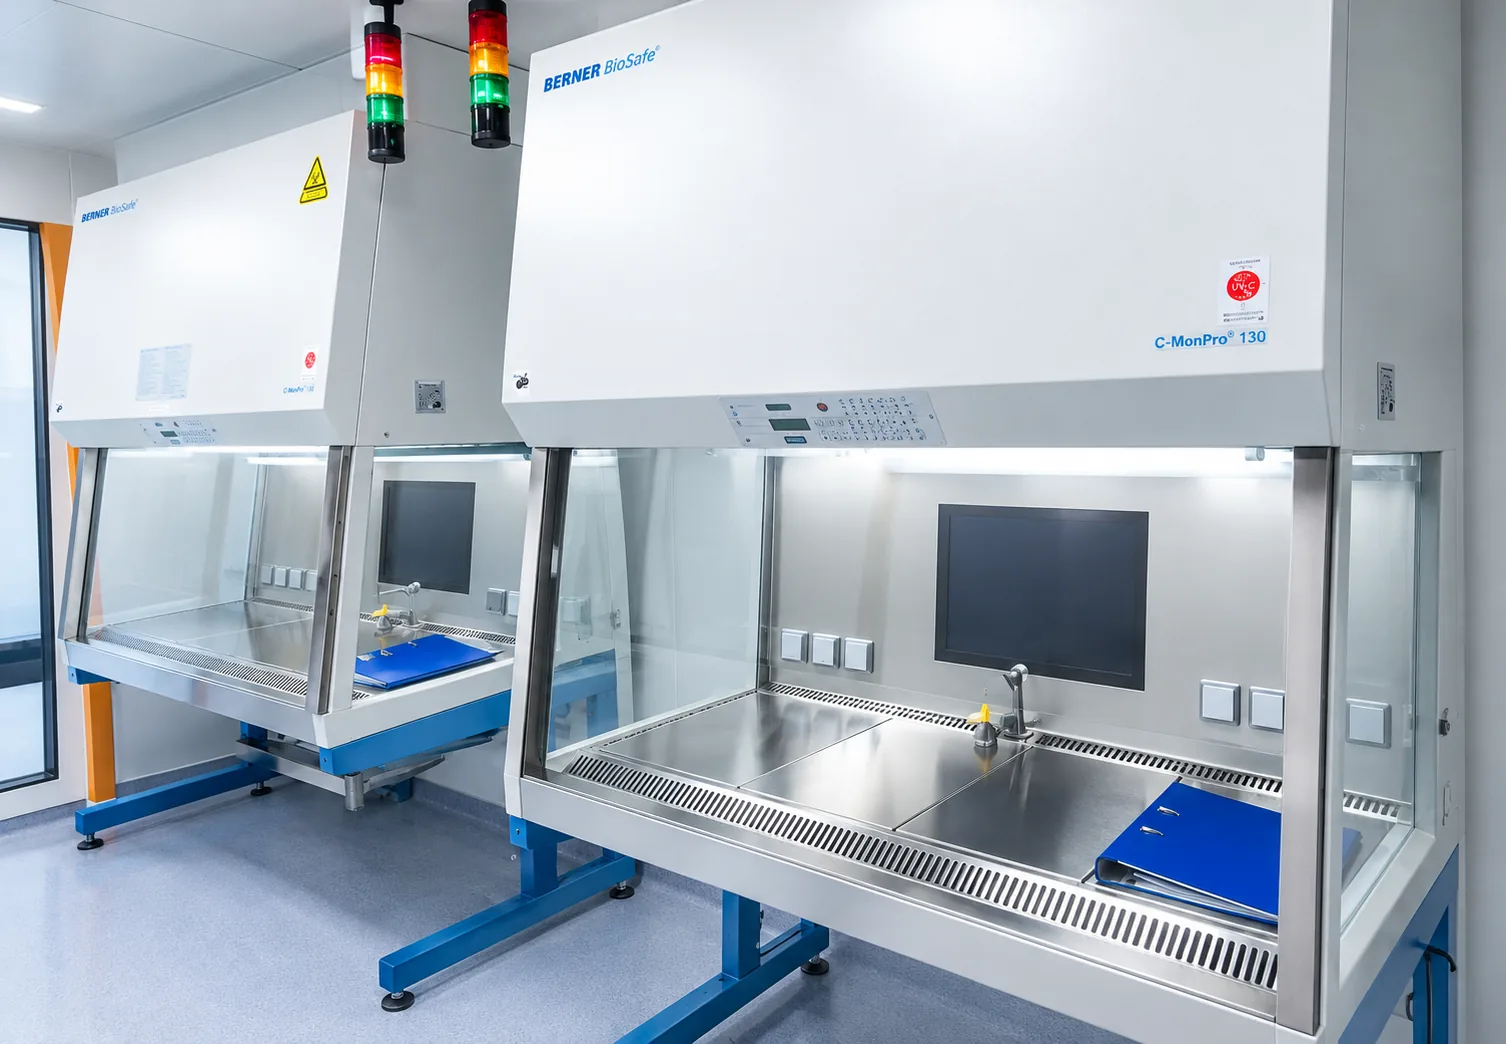
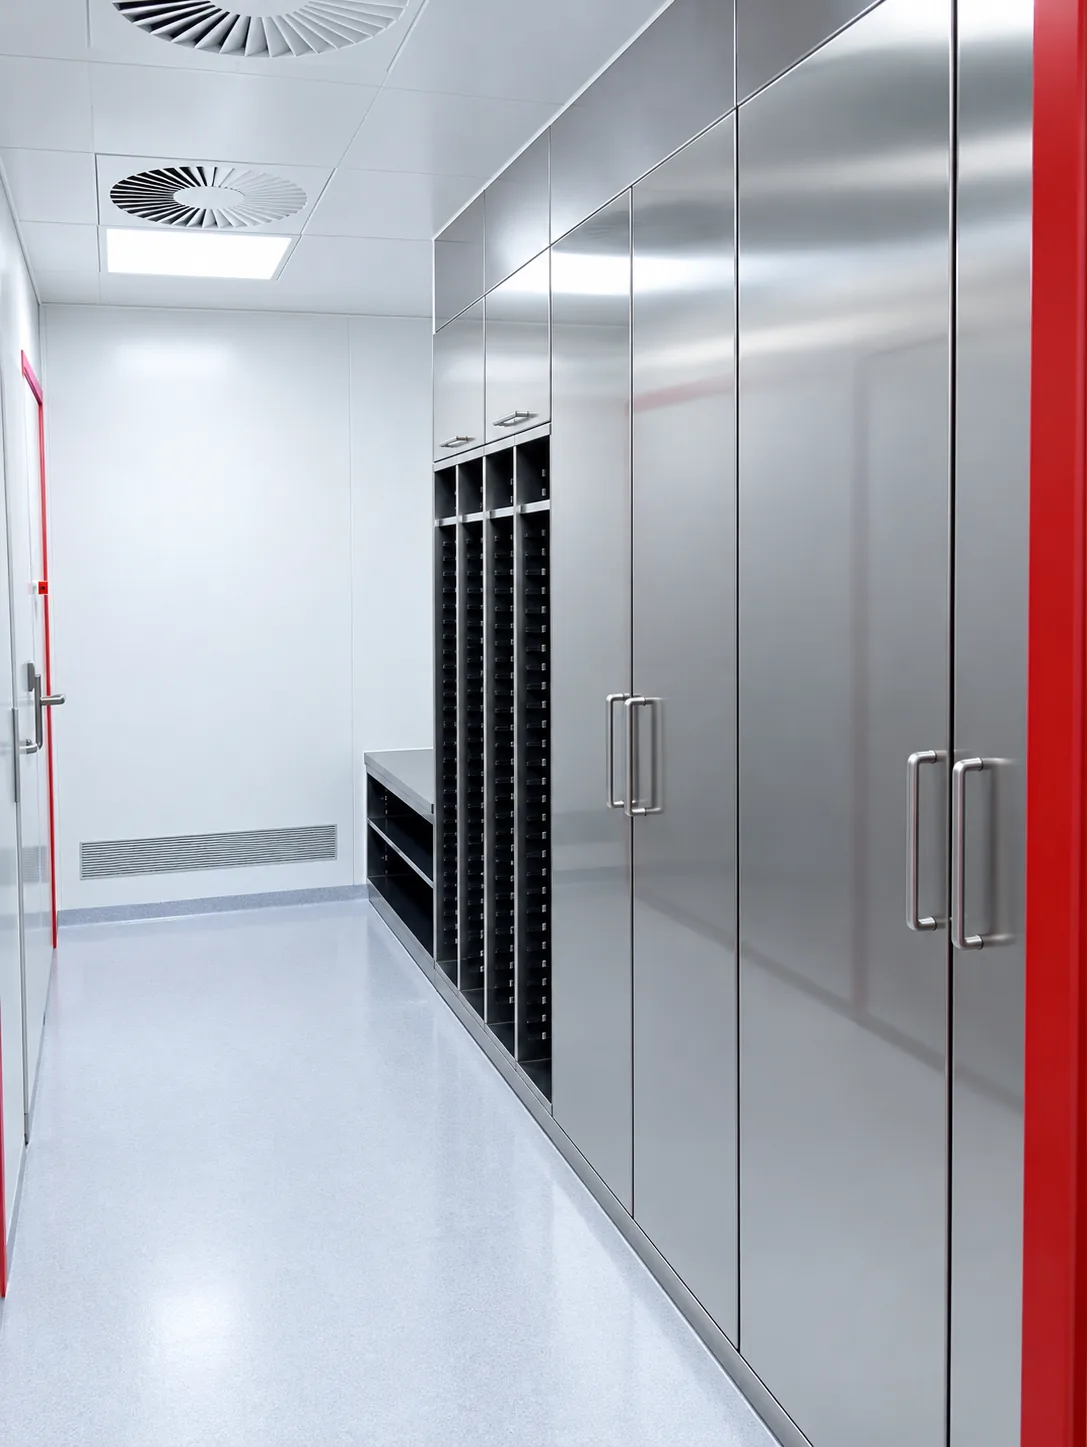
Sicherheitswerkbänke, Labormöbel
Monitoring, Qualifizierung
- Auftraggeber
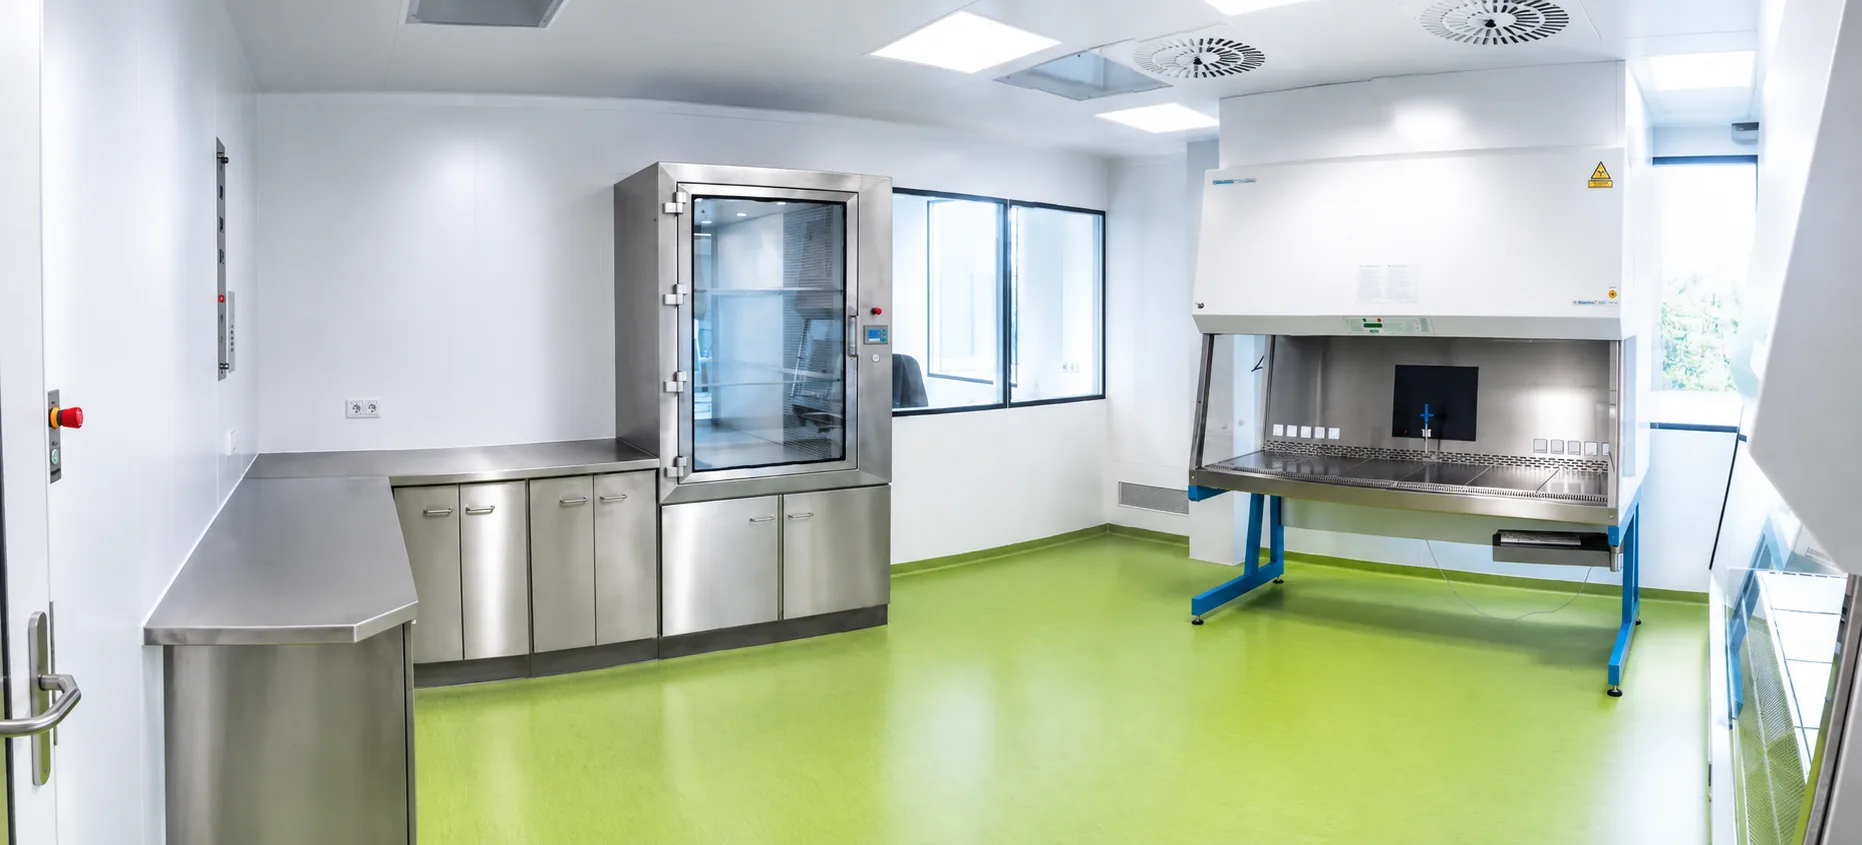
- Apotheke am Real, Regensburg
- Branche
- Apotheke
- Reinraumklasse
- GMP A in B
- Technik
-
Reinraumhülle (Wand, Boden, Decke)
RLT- und Kältetechnik
Regelungstechnik
Monitoringsystem
Sicherheitswerkbänke
Komplette Validierung
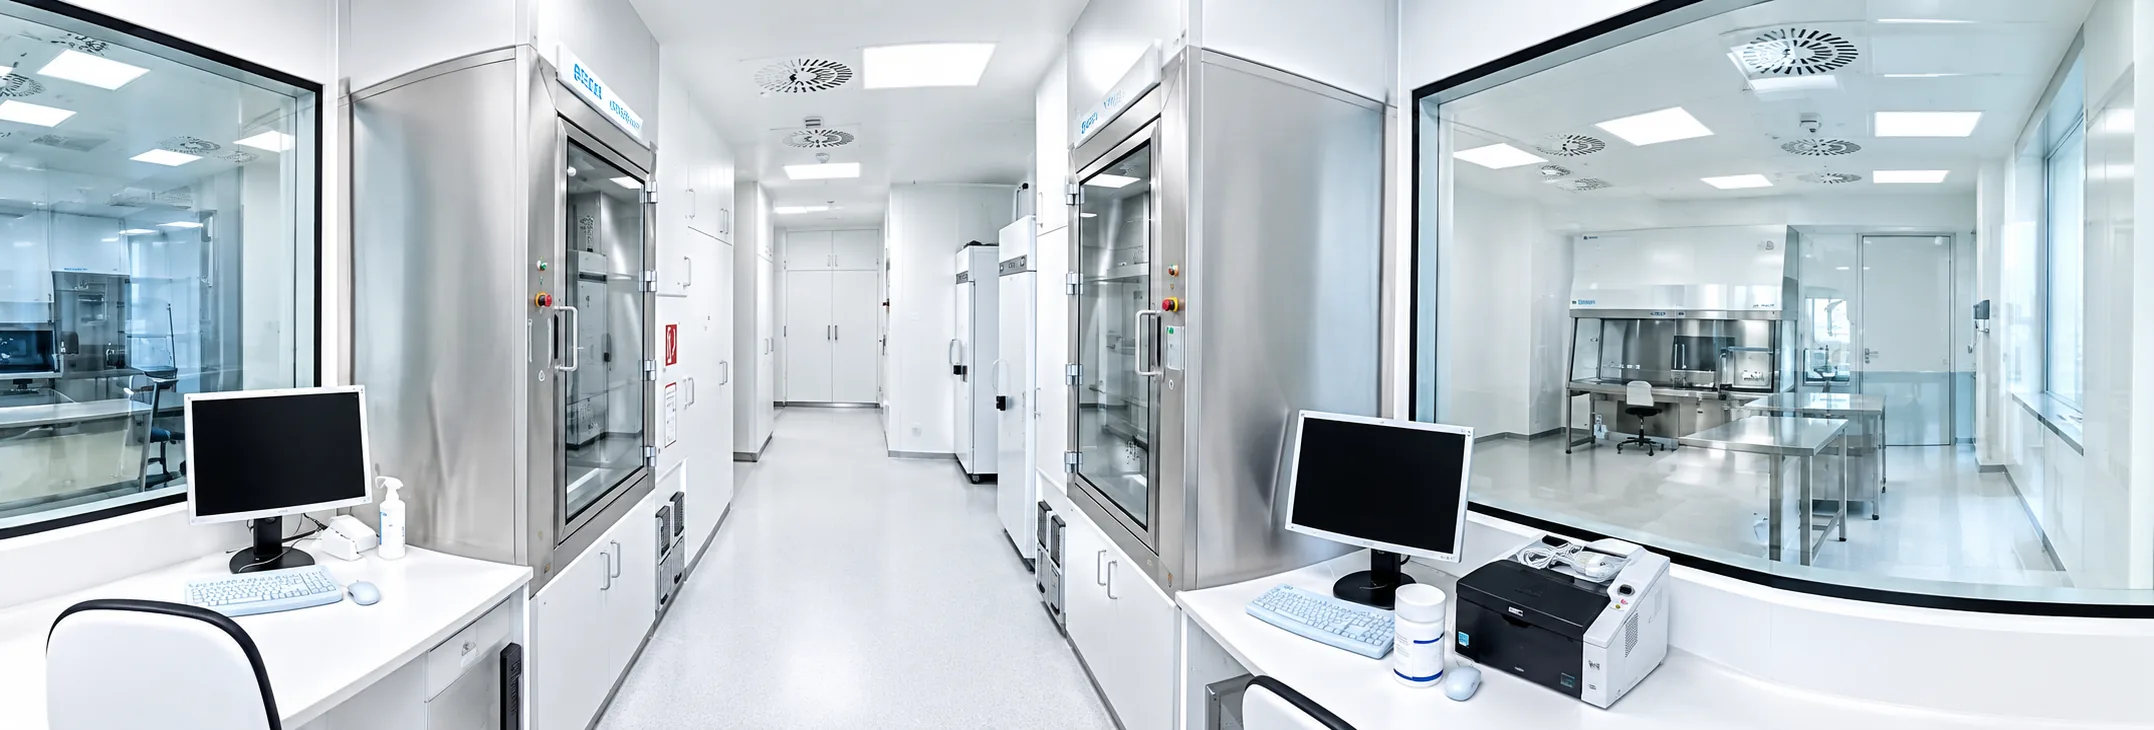
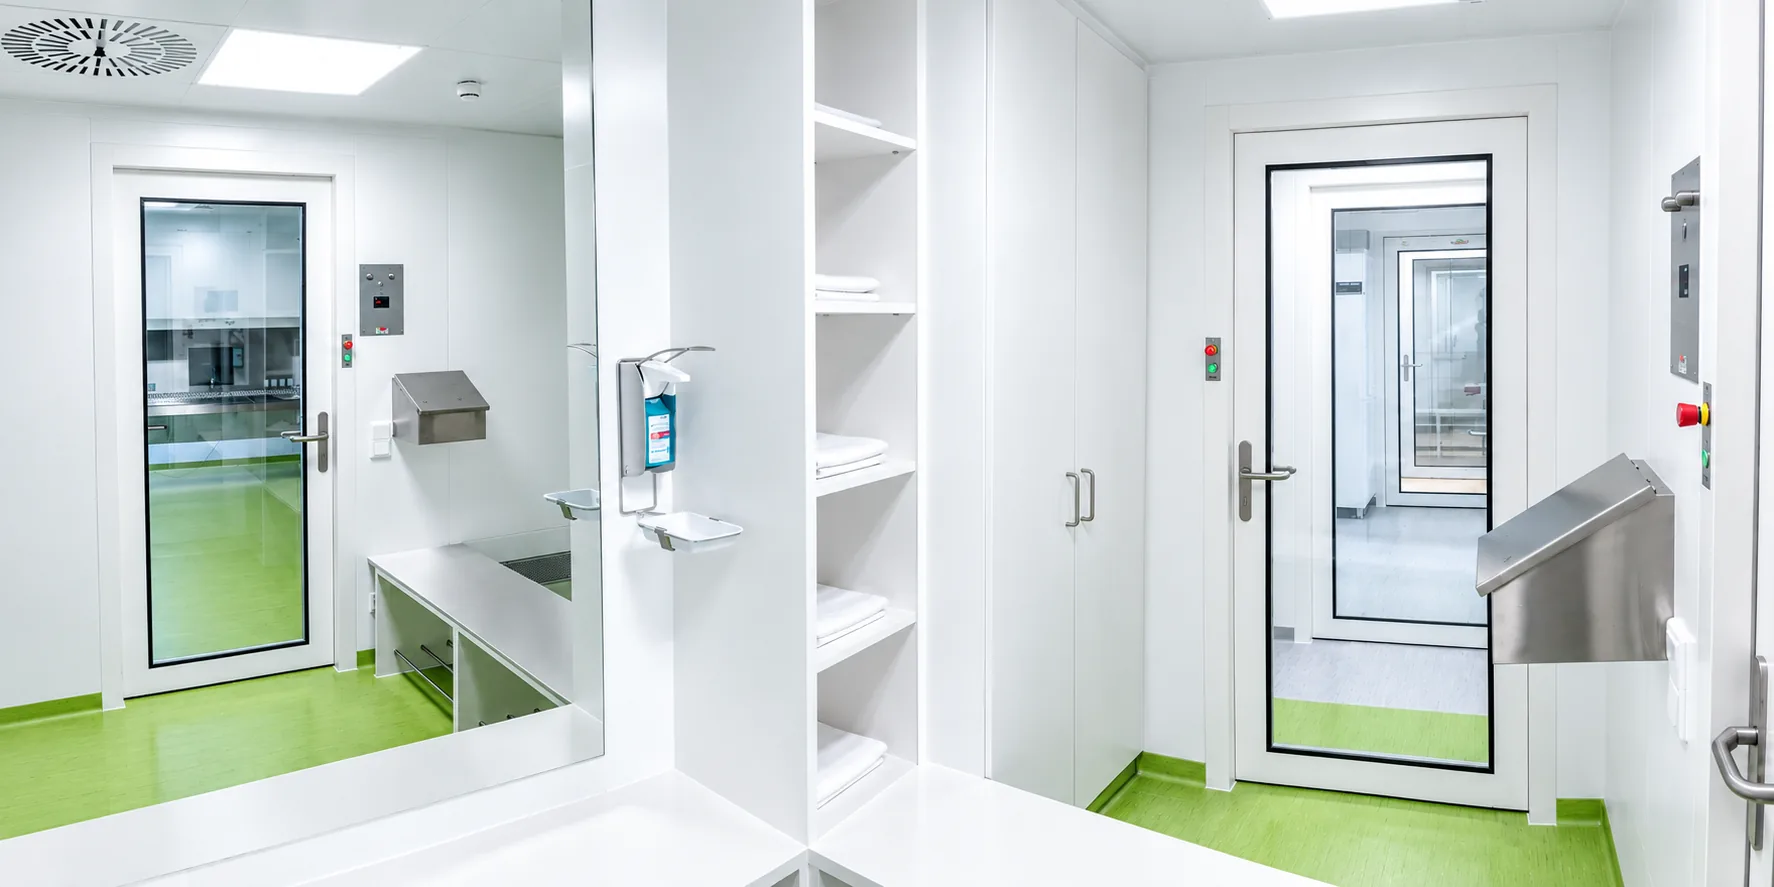
- Auftraggeber
- Klinikum Lippe, Lemgo
- Branche
- Apotheke
- Reinraumklasse
- GMP A in B
- Technik
-
Reinraumhülle (Wand, Boden, Decke)
RLT- und Kältetechnik
Regelungs- & Schleusentechnik
Sicherheitswerkbänke
Monitoringsystem & Qualifizierung
Reinraummöbel
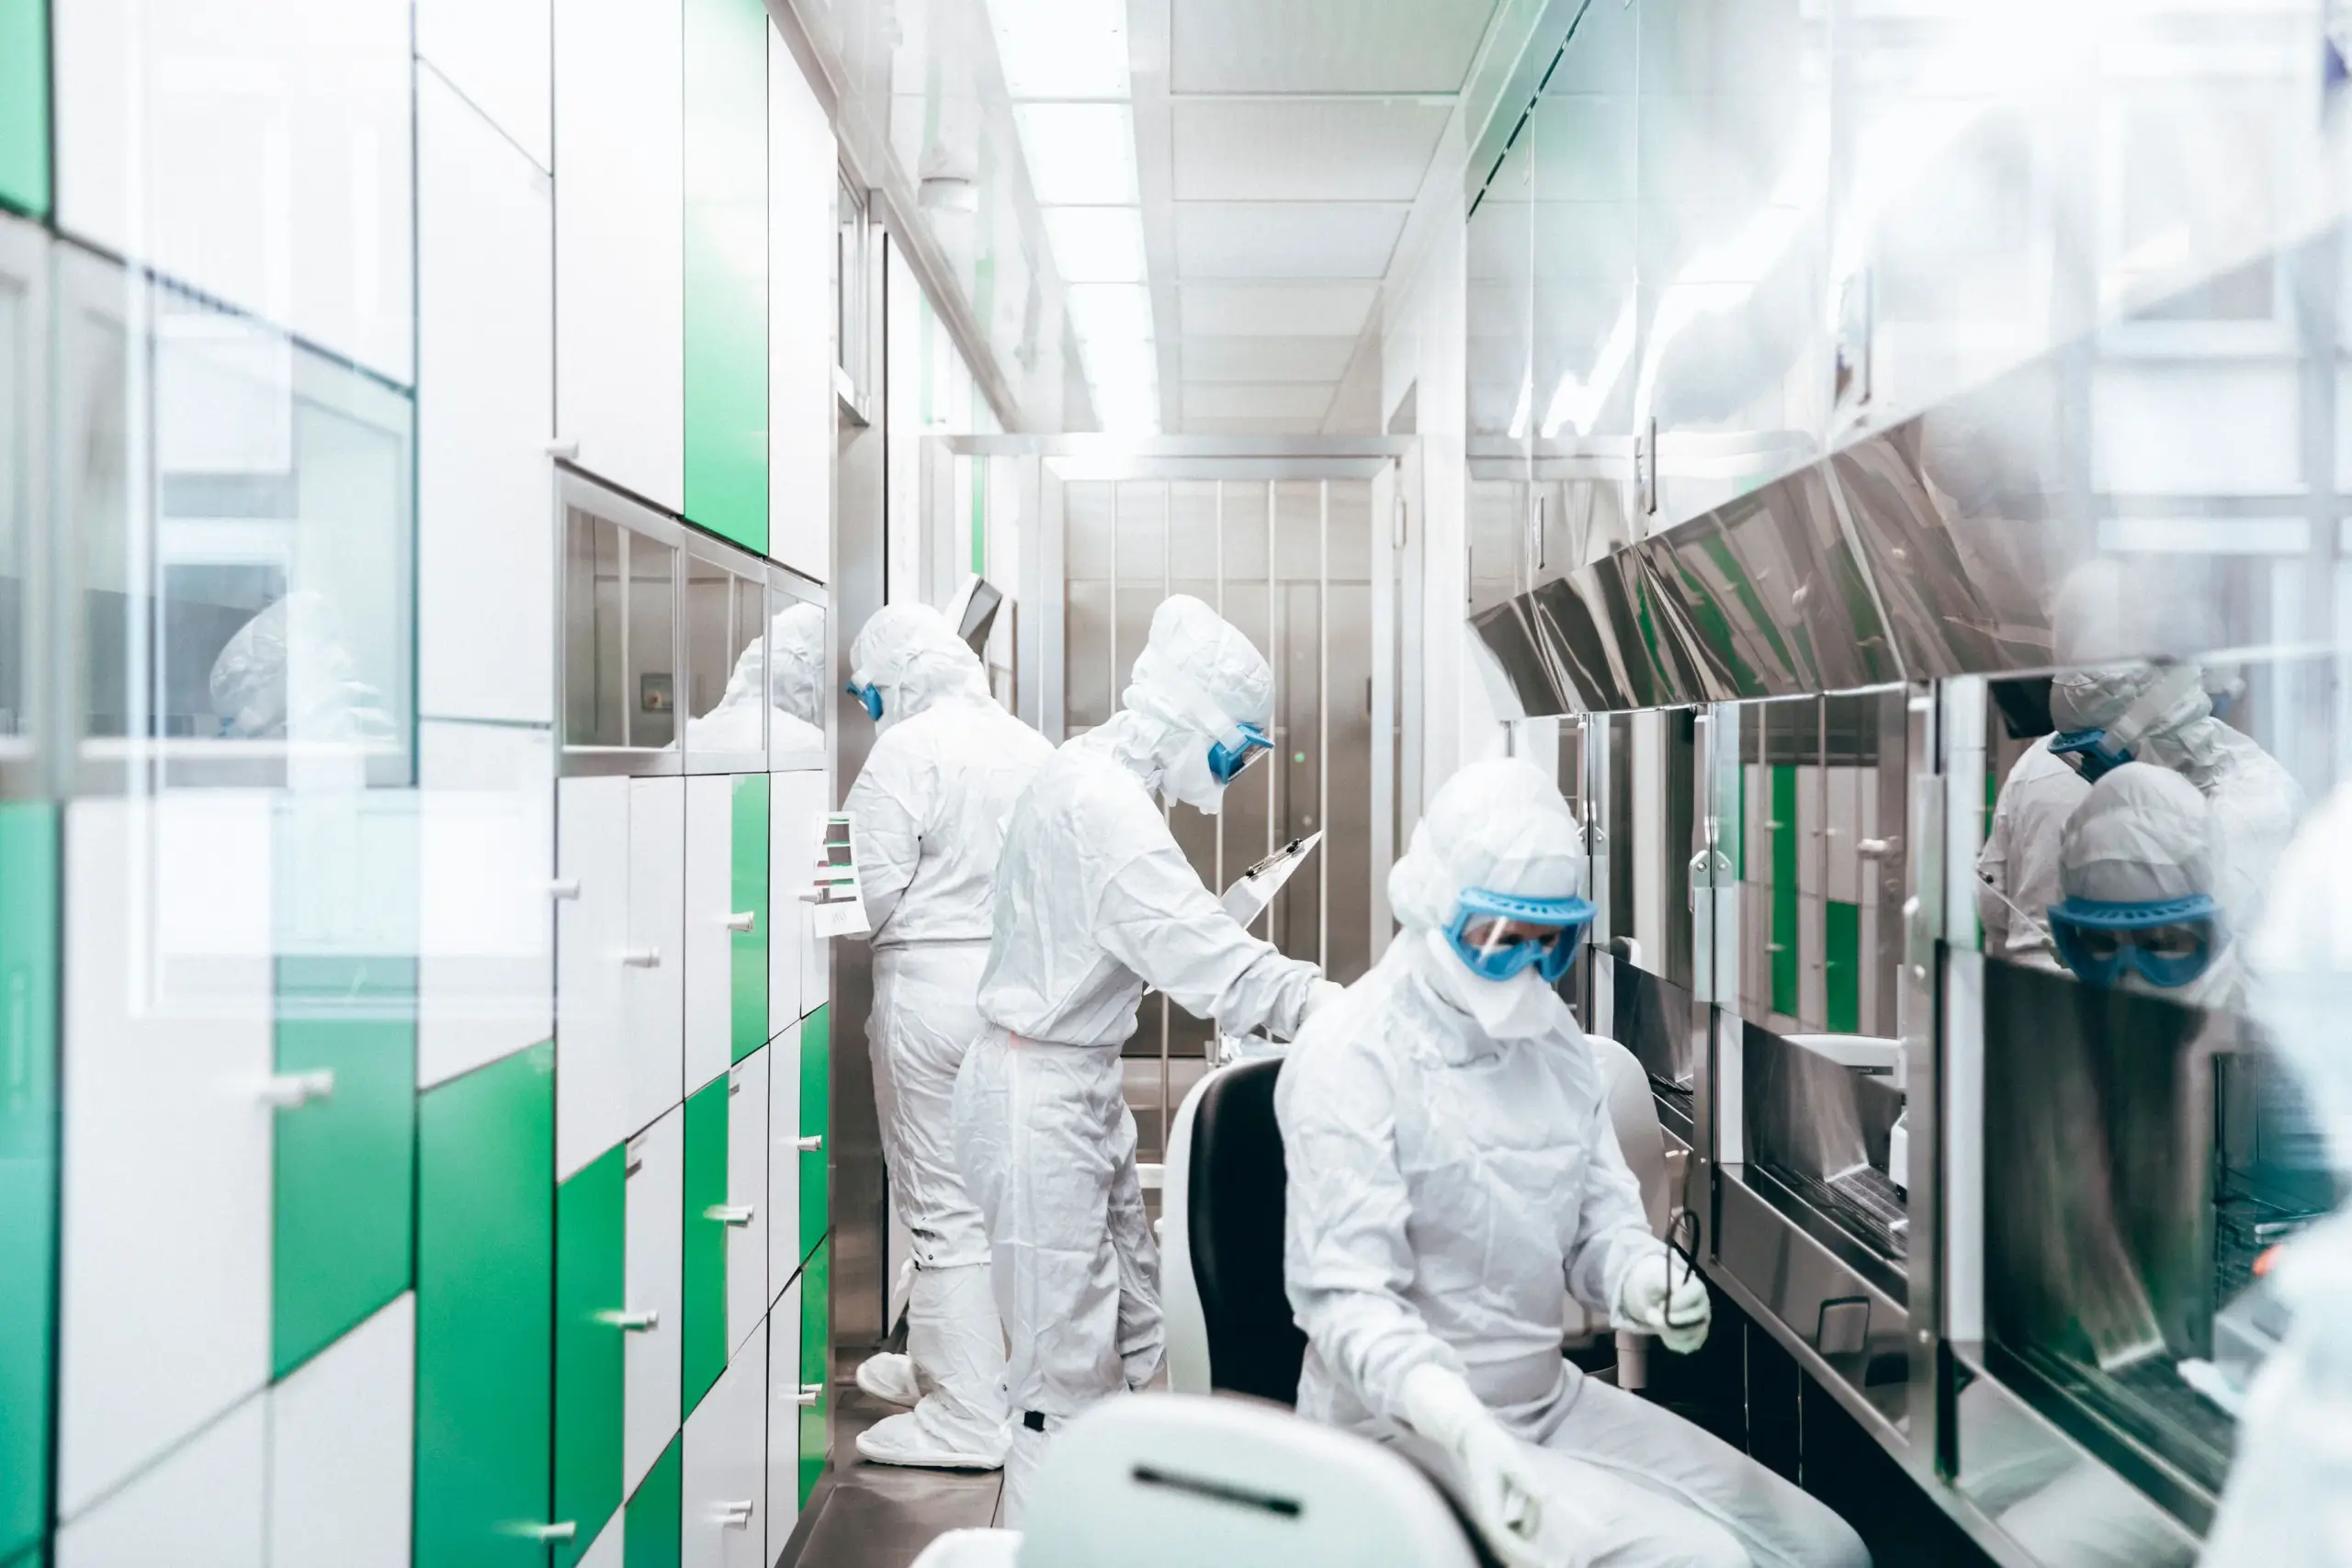
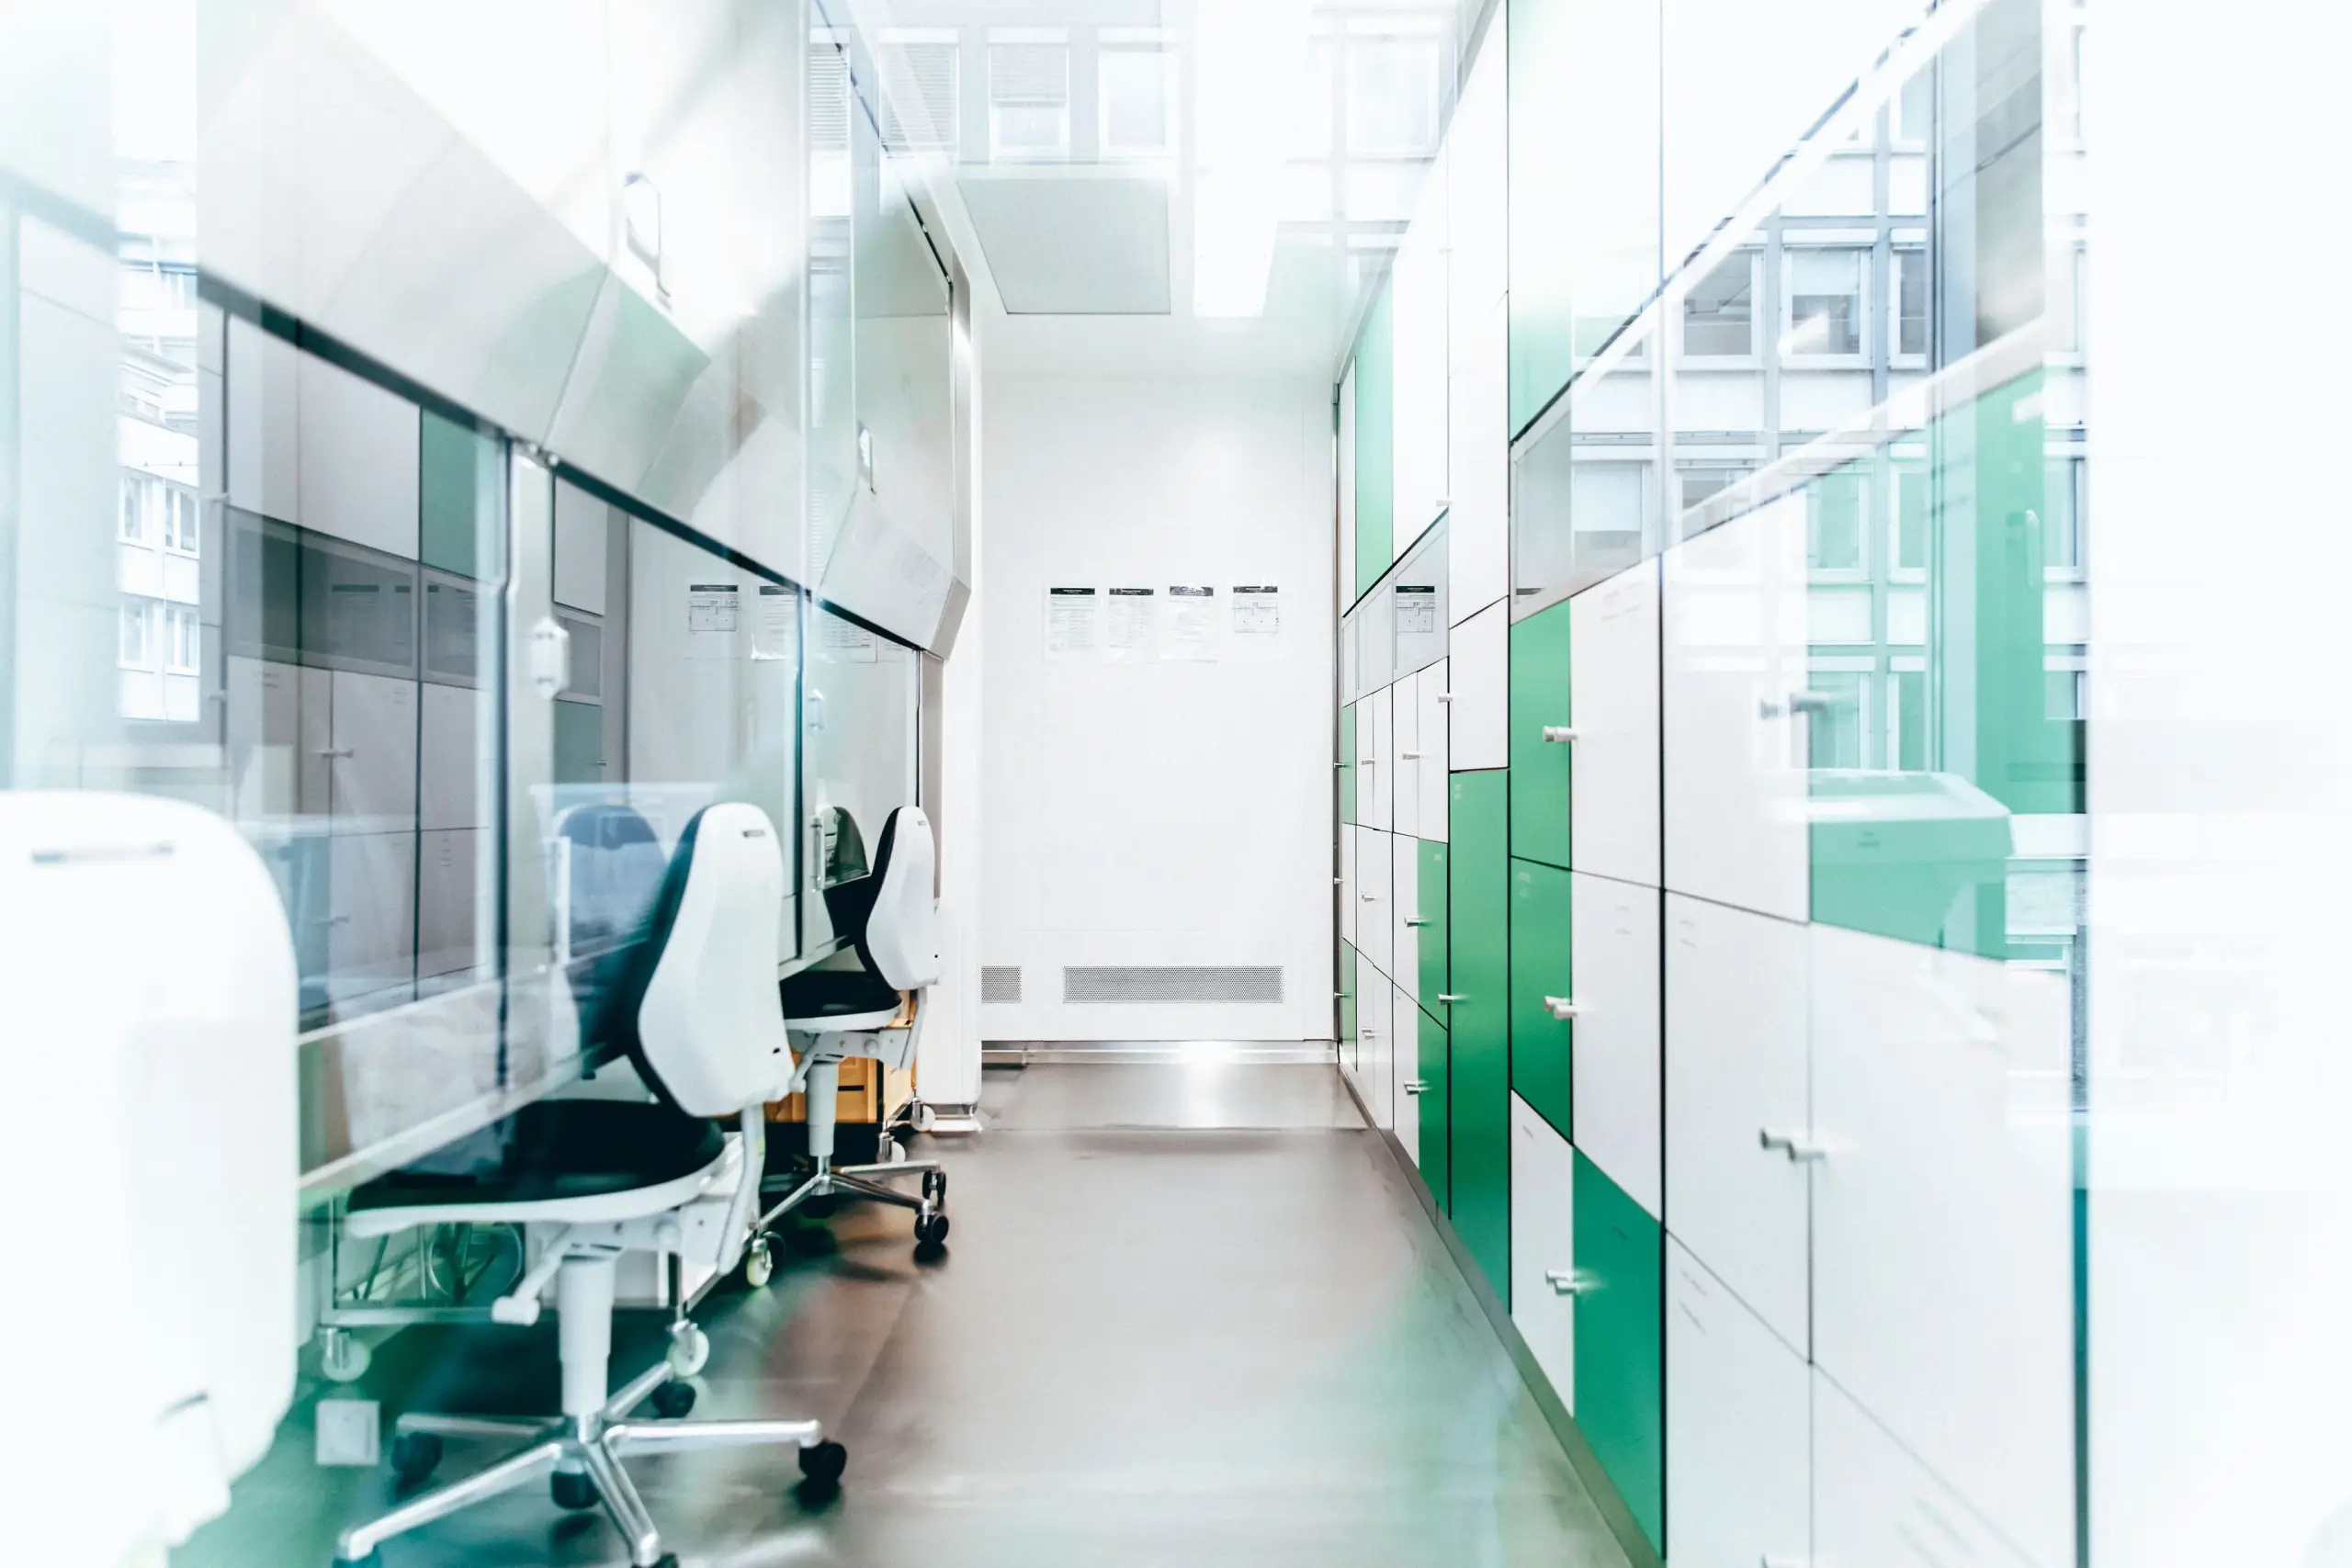
- Auftraggeber
- Viktoria Apotheke, Saarbrücken
- Branche
- Apotheke
- Reinraumklasse
- GMP A bis D
- Technik
-
Integrierte Planung
Reinraumhülle (Wand, Boden, Decke)
RLT- und Kältetechnik
Regelungstechnik
Schleusentechnik
Reinraummöbel
Reinräume, die funktionieren
Starten Sie Ihr Reinraumprojekt mit uns
Von der Beratung über die Planung bis zur schlüsselfertigen Umsetzung entwickeln wir Reinraumlösungen für Apotheken, die zuverlässig funktionieren und exakt auf Ihre Anforderungen abgestimmt sind.